Выбор линии для производства силиконовых форм начинается не с красивого каталога, а с конкретной задачи. Какую продукцию предстоит производить: небольшие гибкие формы, детали с ограждающими стенками или крупные составляющие продукции? Ответ влияет на требования к дозированию, перемешиванию, вакуумированию и режиму отверждения. Линия, рассчитанная на один тип силикона, может работать нестабильно с другим. Это легко упустить.
При рассмотрении оборудования важно изучить диапазон дозирования, точность поддержания пропорций и возможность удаления пузырьков воздуха. Попросите поставщика показать цикл материала, близкого к вашему: обратите внимание на остатки смеси в ёмкости, равномерность заполнения и время очистки. Уточните, какие параметры можно изменить без остановки всего участка. Мелочь? Не всегда.
Линия производства силиконовых форм должна соответствовать стандартам качества, доступности площадей и квалификации операторов. Сопоставьте производительность не только с цифрами в паспорте, но и с реальными этапами подготовки и контроля. Проверьте наличие запасных частей, технической документации и обучения персонала. Иногда разумнее выбрать более простую конфигурацию с понятным обслуживанием. И всё же универсальных решений нет: состав силикона, геометрия изделия и требования к поверхности меняют выбор. Поэтому перед заказом стоит зафиксировать параметры продукции и провести пробный запуск. Он не отвечает на каждый вопрос, но часто выявляет непредвиденные обстоятельства.
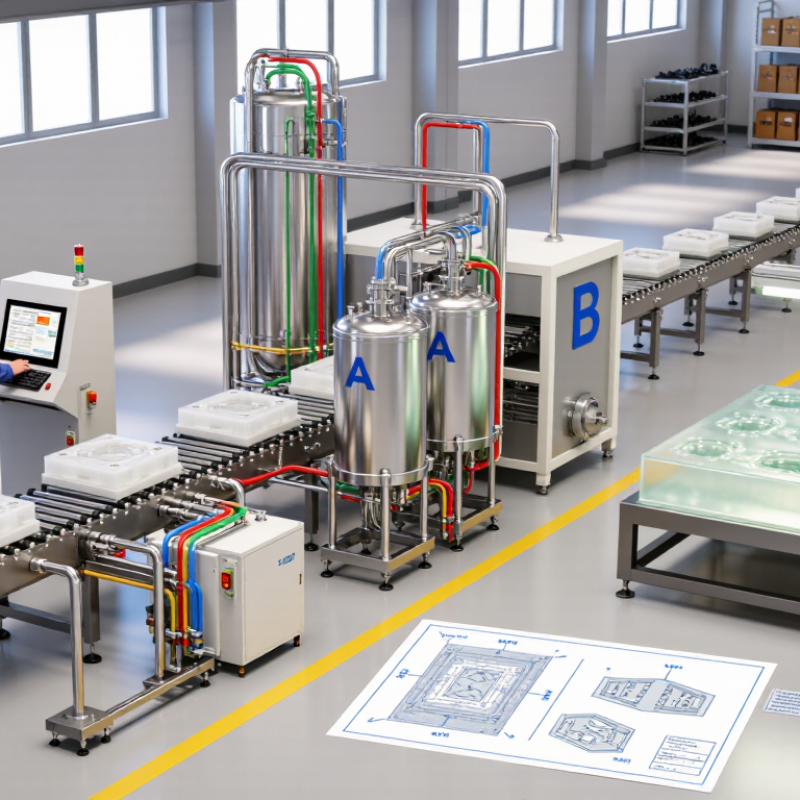
Выбор линии начинается не с производительности, а с реалистичности материала. Для силикона RTV обычно нужны смесители, формы, вакуумная камера и участок заливки. Смесь можно дозировать вручную или полуавтоматически. Вакуум помогает удалить пузырьки из измененных участков, но не исправляет неисправные компоненты. Время отверждения зависит от состава, температуры и толщины детали. Проверьте его в пробной форме, а не только по каталогу.
ЛСР требует другого оснащения: двухкомпонентной дозирующей системы с подачей 1:1, смесителя, холодного дозирующего узла и нагреваемой пресс-формы. Небольшое отклонение в дозировании может быть связано с качеством поверхности. Нужны точные насосы и стабильная температура.
По оценкам исследования Grand View Research, объем мирового рынка кремния в 2023 году составил около 18,4 млрд долларов . Это широкий рынок, не только ЛСР, поэтому цифра не заменяет расчёт очков на конкретную деталь. И тут легко ошибиться.
Перед закупкой сравните объем партии, допустимый процент брака и стоимость оснастки. Для серийной заливки деталей RTV зачастую практичнее. Для повторения крупных партий инжекция ЛСР может сократить ручные операции, но потребует квалифицированной настройки. Проведите тест на определение геометрии: тонкая стенка и длинные концы быстро выявляют ограничения процесса. Некоторые решения оказываются неочевидными.
Производительность линии считается по узкому участку, а не по паспортной скорости одной машины. Например, смеситель выдает замес 20 кг, а на одну форму уходит 0,25 кг смеси: это 80 загрузок. Если имеется 16 гнёзд и цикл отверждения при 180°С занимает 12 минут, то он выпускает около 80 изделий в час. Расчёт идеальный: он не следит за загрузкой, очисткой и браком. В цехе цифра обычно ниже.
Время отверждения нельзя надежно выбирать только при температуре 150–200 °C. ASTM D5289 описывает измерение характеристик вулканизации роторным реометром; по кривой смеси определяют, в частности, время достижения t90. Именно эти данные помогают сверить цикл пресса с конкретной рецептурой. Сопоставьте фактическую массу замеса с дневным рисунком, а затем проверьте, готовит ли миксер эту порцию до завершения цикла. Даже пара минут задержки меняет баланс. И это легко недооценить.
Совет: оставьте небольшой запас смеси у пресса и замерьте три последовательных цикла при первом включении. Запишите температуру, время загрузки и выдержку. Если результаты плавают, проверьте прогрев и массу предметов, а не только настройку таймера.
При выборе линии для силиконовых форм проверьте, может ли вакуумная камера стабильно поддерживать 10–20 кПа абсолютного давления. Это не показало вакуумметр с учетом погодных условий: уточните тип показателя и настройте датчик. Смесь под вакуумом расширяется, поэтому оставьте в ёмкости запас места. В противном случае материал может попасть в патрубок.
Передняя заливная часть с компонентами распределяется и поместите чашу в камеру. Наблюдайте за пузырьками: при пониженном давлении смесь поднимается, а затем оседает. Выдержку подбирают с учетом вязкости, объема и рекомендаций производителя материала. Одно значение подходит не для каждого рецепта. Это стоит проверить на небольшой пробной партии; даже точная настройка не заменяет наблюдения за процессом.
Советы: проверьте герметичность камеры и датчик точности. Запишите давление и время дегазации. Если смесь бурно вспенивается, уменьшите загрузку или постепенно снижайте давление.
При выборе линии для производства силиконовых важных форм заранее определите требуемую твердость изделия. Для мягких форм, которые нужно легко рассмотреть с моделями, часто выбирают более низкие значения. Для деталей, сохраняющих геометрию под давлением, можно взять более твёрдый силикон. Ориентир — диапазон 10–80 по Шору А , но конкретное значение зависит от назначения формы и состава материала.
Контроль проводят на изображении после полного отверждения, а не сразу после вывода оборудования. Подождите одинаковую температуру и измерьте ровный участок калиброванным дюрометром. Сделайте несколько замеров в разных точках: край и центр иногда показывают разницу. Это важно. Записывайте результаты для каждой партии вместе с помощью контрольных проверок и температурного процесса. Так проще обеспечить отклонение до выпуска серии.
Одна проверка не гарантирует стабильность всей партии. Это легко загрузить в загруженную смену. Сравнивайте показания с установленным допуском и еще раз проверьте образец, расходуются ли приведенные цифры. Не стоит подгонять режим линии только ради одного замера: это может привести к неодинаковому изменению или неполному отверждению. Идеального контроля не бывает , но последовательная процедура делает результаты более приемлемыми.
Как выбрать линию для производства силиконовых форм? Проверьте ее первый материал, а не только по паспорту. Попросите провести пробный цикл с вашей рецептурой. Взвесьте компоненты до и после дозирования. Запишите отклонение для каждой порции. Затем повторите запуск несколько раз: одинаковая масса еще не гарантирует одинакового перемешивания. Сравните время режима, температуру и массу готовых изделий. Проверьте формы: пузырьки, непроливы и разница в цвете могут привести к умеренному процессу. Зафиксируйте результаты в протоколе. Это проще, чем спорить о впечатлениях.
Для определения точности заранее согласуйте допустимые отклонения с технологией и поставщиком материала. Универсальный процент здесь был бы сомнительным: вязкость и рецептуры различаются. В отчёте МОТ о безопасности труда за 2023 год оценивается 2,93 миллиона смертей, связанных с работой, и 395 миллионов несмертельных травм ежегодно. Эти глобальные данные не касаются конкретного производства силикона, но напоминают о побочных рисках. Во время проверки оцените ограждение, аварийную остановку, вытяжку и доступ к приборам. Сопоставьте решения с оценкой риска по ISO 12100:2010. Неудобная кнопка остановки — тоже повод для замечаний. Снимите короткий видеоцикл и, вероятно, где оператор тянется через видимую зону.
Scan QR code to download the app
LSP Products was founded by plumbers over 50 years ago with a focus on unparalleled innovation, superior product quality, and best-in-class service to the plumbing industry. Our primary focus is the new construction market where we develop products that make installations easy and provide significant cost savings to the plumbing/mechanical contractor. LSP has a manufacturing facility located in Monterrey, Mexico and a distribution center in Dallas, Texas. We are proud to offer many products designed and made in North America… About LSP
Submit the form below to receive the document via email.